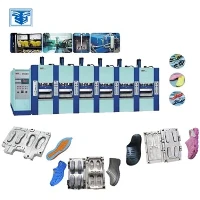
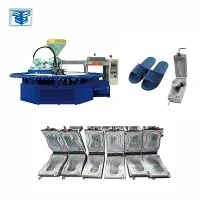
Wenn Sie eine Schuhfabrik besitzen oder betreiben, wissen Sie, dass eine gut gewartete Maschine das Rückgrat einer gleichbleibenden Produktqualität und Produktionseffizienz ist. Für diejenigen, die mit EVA-Schuhmaschinen (Ethylen-Vinylacetat) arbeiten – egal, ob Sie eine Hochleistungs-EVA-Schuhsohlen-Herstellungsmaschine oder eine Präzisions-EVA-Schuhsohlen-Pressmaschine verwenden – ist die regelmäßige Reinigung nicht nur eine Routineaufgabe; Dies ist ein entscheidender Schritt, um Ausfallzeiten zu vermeiden, Produktfehler zu reduzieren und die Lebensdauer Ihrer Ausrüstung zu verlängern. Als langjähriger Lieferant industrieller Schuhmaschinen habe ich aus erster Hand gesehen, wie die Vernachlässigung ordnungsgemäßer Reinigungsprotokolle zu allem Möglichen führen kann, von falsch ausgerichteten Schuhsohlen bis hin zu kostspieligen Komponentenschäden. Heute teile ich eine Schritt-für-Schritt-Anleitung zur richtigen Reinigung Ihrer EVA-Schuhmaschine, gestützt auf jahrelange Berufserfahrung und Erkenntnisse von Teams auf der ganzen Welt, die sich täglich auf diese Maschinen verlassen.
Lassen Sie uns zunächst darüber sprechen, warum EVA-Schuhmaschinen schmutzig werden – und warum das wichtig ist. EVA-Material, das für sein geringes Gewicht, seine Dämpfung und seine Strapazierfähigkeit bei Schuhen geschätzt wird, zersetzt sich bei der Verarbeitung bei hohen Temperaturen (normalerweise zwischen 150 und 200 °C für die Sohlenformung). Während es schmilzt und sich zu Schuhteilen formt, können sich kleine Rückstände – darunter unverarbeitete EVA-Partikel, übrig gebliebene Trennmittel und sogar geringe Mengen anderer Zusatzstoffe – auf den Innenflächen der Maschine ansammeln. Mit der Zeit härten diese Rückstände aus, bleiben in Formhohlräumen haften, verstopfen kleine Düsen oder beeinträchtigen die Druckplatten Ihrer EVA-Schuhsohlenpressmaschine. Ich habe einmal mit einem Produktionsleiter in Vietnam gesprochen, der aufgehört hat, seine Maschine jeden Monat zu reinigen, und festgestellt hat, dass seine Fehlerrate innerhalb von sechs Monaten von 2 % auf 12 % gestiegen ist – alles nur, weil gehärtetes EVA auf der Unterseite jedes Paares von Flip-Flops, die er produzierte, Grübchen hinterließ. Das ist die Art von Verlust, die eine konsequente Reinigungsroutine verhindern kann.
Bevor wir uns mit den eigentlichen Reinigungsschritten befassen, ist es wichtig, die richtigen Vorräte zusammenzustellen und die notwendigen Sicherheitsvorkehrungen zu treffen. Das Auslassen von Vorbereitungsarbeiten kann zu unsauberer, unvollständiger Reinigung oder sogar zu Verletzungen führen. Schalten Sie Ihre Maschine zunächst immer aus und ziehen Sie den Netzstecker, bevor Sie mit Wartungsarbeiten beginnen, und warten Sie mindestens 30 Minuten, bis heiße Komponenten (wie Formen, Fässer und Düsen) abgekühlt sind. Beim Umgang mit heißen Teilen kann es zu schweren Verbrennungen kommen. Sparen Sie hier also nicht. Sammeln Sie als Nächstes Ihre Utensilien: weiche Nylonbürsten (vermeiden Sie Metallbürsten, die Maschinenoberflächen zerkratzen können), Trennspray aus lebensmittelechtem Silikon (verwenden Sie dieses später sparsam, aber Sie benötigen es für die Vorbereitung), Isopropylalkohol (90 % oder höher – geringere Konzentrationen hinterlassen Rückstände), fusselfreie Mikrofasertücher, Spachtelmesser aus Kunststoff (um gehärtetes EVA sanft abzukratzen, ohne die Formen zu beschädigen), einen Staubsauger mit einem kleinen Düsenaufsatz (zum Aufsaugen loser Partikel) und ein Paar Sicherheitshandschuhe Schutzbrille. Wenn Sie auch eine PVC-Vertikalobermaschine oder eine PVC-Lufteinblasmaschine reinigen (häufige Ergänzung zu EVA-Maschinen bei der Herstellung kompletter Schuhe), benötigen Sie auch für diese ein separates Zubehörset, da PVC-Rückstände unterschiedliche chemische Eigenschaften haben.
Lassen Sie uns nun den Reinigungsprozess in aufeinanderfolgende Schritte unterteilen, die auf die gängigsten EVA-Schuhmaschinenteile zugeschnitten sind. Diese Bestellung gilt für alle EVA-Kernmodelle, von Einsteigergeräten bis hin zu Systemen in Industriequalität.
-
Entfernen Sie zuerst lose Rückstände – Beginnen Sie mit dem einfachsten Teil: Entfernen Sie lose EVA-Pellets, Staub oder Produktionsabfälle von der Außenseite und den zugänglichen Innenbereichen. Verwenden Sie die schmale Düse Ihres Staubsaugers, um Material aus dem Trichter (wo die EVA-Pellets geladen werden), den Förderbändern und der Basis der Maschine aufzusaugen. Wischen Sie die Außenflächen mit einem trockenen Mikrofasertuch ab, um Oberflächenschmutz zu entfernen – so wird verhindert, dass sich bei der Tiefenreinigung loser Schmutz festsetzt. Wenn der Trichter abnehmbar ist, nehmen Sie ihn vorsichtig ab und klopfen Sie alle übriggebliebenen Pellets über einen Behälter. Dies erspart Ihnen später das Aufwirbeln größerer Rückstandsbrocken.
-
Reinigen Sie die Schimmelhöhlen – Dies ist der wichtigste Teil der Reinigung, da Schimmelfehler direkt auf den fertigen Schuhsohlen sichtbar sind. Sobald die Formen kühl genug zum Anfassen sind (aber noch leicht warm, wodurch das ausgehärtete EVA weich wird), verwenden Sie einen Plastikspachtel, um angesammelte Rückstände vorsichtig abzukratzen. Arbeiten Sie in kreisenden Bewegungen über jeden Formhohlraum – üben Sie niemals zu viel Druck aus, da Metallwerkzeuge die glatte Oberfläche der Form zerkratzen und zu dauerhaften Defekten führen können. Tauchen Sie nach dem Schaben ein Mikrofasertuch in Isopropylalkohol und wischen Sie jeden Hohlraum gründlich ab. Achten Sie dabei darauf, auch in kleine Rillen und Kanten zu gelangen. Bei wirklich hartnäckigen Rückständen lassen Sie den Alkohol zwei bis drei Minuten lang auf der Kavität einwirken, um ihn aufzuweichen, und wischen Sie ihn dann erneut ab. Wenn Sie diese Anleitung für eine EVA-Schuhsohlenpressmaschine verwenden, achten Sie besonders auf die Pressplatten – diese flachen Oberflächen halten die Form an Ort und Stelle, sodass selbst ein winziger EVA-Fleck eine ungleichmäßige Sohlendicke verursachen kann.
-
Reinigen Sie den Zylinder und die Düsen – Der Zylinder ist der Ort, an dem die EVA-Pellets schmelzen, und verstopfte Düsen sind eine häufige Ursache für einen inkonsistenten Materialfluss. Wenn Ihre Maschine über einen Schneckenzylinder verfügt, müssen Sie zuerst die Düse entfernen (spezifische Schritte finden Sie im Handbuch Ihrer Maschine, da die Modelle unterschiedlich sind). Sobald die Düse ausgeschaltet ist, verwenden Sie eine kleine Nylonbürste oder einen in Isopropylalkohol getauchten Pfeifenreiniger, um alle geschmolzenen EVA-Reste zu entfernen. Sie können den Lauf entweder mit einem Reinigungsmittel (für Kunststoffverarbeitungsmaschinen geeignet) bei schwacher Hitze durchlaufen lassen oder, für eine schnelle Reinigung, die Innenseite mit einem in heißem Seifenwasser getränkten Tuch abwischen (achten Sie darauf, dass Sie ihn gut ausspülen, um Seifenreste zu entfernen). Verwenden Sie hier niemals abrasive Materialien – selbst ein kleiner Kratzer im Zylinder kann mit der Zeit den Schmelzfluss von EVA stören. Wenn Sie auch eine vertikale PVC-Obermaschine betreiben, beachten Sie, dass PVC-Rückstände klebriger sind als EVA. Daher müssen Sie für diese Teile einen speziellen PVC-Reiniger verwenden, um eine Kreuzkontamination zu vermeiden.


-
Interne Komponenten abwischen – Nachdem Sie die Form und die Düse in Angriff genommen haben, richten Sie Ihre Aufmerksamkeit auf andere Teile: das Fördersystem, die Druckstangen und das Bedienfeld. Verwenden Sie für das Förderband ein leicht feuchtes Tuch (nicht klatschnass), um EVA-Staub abzuwischen – Wasser kann auf Metallkomponenten Rost verursachen. Wringen Sie das Tuch daher gründlich aus. Tragen Sie bei Druckstangen nach der Reinigung eine kleine Menge Silikonschmiermittel auf, um eine reibungslose Bewegung zu gewährleisten. Dies verringert die Reibung und beugt Verschleiß vor. Das Bedienfeld ist empfindlich – verwenden Sie nur ein trockenes Mikrofasertuch und sprühen Sie niemals Reiniger direkt auf das Bedienfeld (Flüssigkeit kann in die Elektronik eindringen und Schäden verursachen).
-
Abschließendes Spülen und Trocknen – Sobald alle Teile gereinigt sind, führen Sie einen letzten Durchgang mit einem sauberen, trockenen Mikrofasertuch durch, um alle Alkohol- und Feuchtigkeitsreste zu entfernen. Eventuell verbleibende Flüssigkeit kann dazu führen, dass EVA beim nächsten Produktionsdurchlauf stärker anhaftet. Stellen Sie daher sicher, dass alles vollständig trocken ist, bevor Sie die Maschine wieder zusammenbauen. Wenn Ihnen beim Reinigen kleine Kratzer auf den Formen auffallen, können Sie diese vorsichtig mit einem feinkörnigen Schleifpapier (Körnung 2000) auspolieren – aber übertreiben Sie es nicht, da dies die Form des Formhohlraums verändern kann.
Nachdem Sie nun die Reinigungsschritte kennen, sprechen wir darüber, wie oft Sie dies tun sollten. Ich empfehle eine vollständige Tiefenreinigung alle 500 Produktionszyklen, was bei den meisten kleinen bis mittleren Betrieben etwa alle 1–2 Wochen der Fall ist. In Fabriken mit hohem Volumen, die rund um die Uhr laufen, sollten Sie nach jeder Schicht eine leichte Reinigung durchführen (Formen abwischen, lose Rückstände entfernen) und alle 200 Zyklen eine gründliche Reinigung durchführen. Denken Sie daran: Das Überspringen einer gründlichen Reinigung ist keine Möglichkeit, Zeit zu sparen – es führt dazu, dass fehlerhafte Produkte zurückgegeben werden oder eine Maschine mitten in der Produktion ausfällt, wenn ein großer Auftrag fällig ist.
Ein paar häufige Fehler, die Sie vermeiden sollten: Erstens die Verwendung aggressiver Chemikalien wie Bleichmittel oder Ammoniak. Diese können Metallteile angreifen und giftige Rückstände hinterlassen, die auf Ihr Schuhwerk übertragen werden, was aus Sicherheitsgründen ein absolutes Tabu ist. Zweitens: Lassen Sie die Teile vor der Reinigung nicht vollständig abkühlen. Ich habe zu viele Techniker gesehen, die sich beeilten, heiße Formen zu reinigen, und dabei Verbrennungen erlitten, was zu Ausfallzeiten und Produktionsverzögerungen führte. Drittens die Verwendung von Metallwerkzeugen zum Abschaben von Rückständen. Der Austausch zerkratzter Formen kostet Hunderte von Dollar, und selbst ein kleiner Kratzer kann eine ganze Charge Sohlen unbrauchbar machen. Schließlich Kreuzkontaminationen von Teilen zwischen EVA- und PVC-Maschinen. Wenn in Ihrer Einrichtung sowohl EVA-Schuhsohlenmaschinen als auch PVC-Lufteinblasmaschinen eingesetzt werden, halten Sie die Reinigungsmittel getrennt – PVC-Rückstände können die Eigenschaften von EVA beeinträchtigen und zu spröden Sohlen führen, die reißen.
Im Laufe der Jahre haben wir festgestellt, dass Einrichtungen, die sich an eine konsistente Reinigungsroutine halten, eine Reduzierung der Ausfallzeiten um 20–30 % und eine um 15 % geringere Fehlerrate verzeichnen. Es ist jede Woche ein kleiner Zeitaufwand, der sich für Ihr Endergebnis immens auszahlt. Wenn Sie Ihre Ausrüstung aufrüsten möchten, um die Reinigung zu vereinfachen, ist unser Maschinenangebot – von der vielseitigen EVA-Schuhsohlenherstellungsmaschine bis zur Hochleistungs-EVA-Schuhsohlenpressmaschine – mit zugänglichen Teilen und antihaftbeschichteten Oberflächen ausgestattet, die die Reinigung schneller und effektiver machen. Für die vollständige Schuhproduktion sind unsere vertikale PVC-Obermaterialmaschine und unsere PVC-Luftblas-Injektionsmaschine mit ähnlichen wartungsfreundlichen Funktionen ausgestattet, sodass Sie dafür sorgen können, dass Ihre gesamte Ausrüstung reibungslos läuft.
Wenn Sie Fragen zur Reinigung Ihres speziellen Maschinenmodells haben oder Ihre Ausrüstung aufrüsten möchten, um die Effizienz zu steigern, können Sie sich gerne an unser Team wenden. Wir bieten Support für alle unsere Maschinen, einschließlich Schritt-für-Schritt-Wartungsanleitungen und Tipps zur Fehlerbehebung. Egal, ob Sie ein kleines Startup oder eine große Produktionsstätte sind, wir sind hier, um Ihnen dabei zu helfen, dass Ihre EVA-Schuhmaschinen optimal laufen.
Referenzen
- Wartungshandbuch für die Schuhherstellung. Global Footwear Association, 2022.
- Richtlinien für die Pflege von EVA- und PVC-Verarbeitungsmaschinen. Internationaler Verband der Kunststoffverarbeiter, 2021.
- Vorbeugende Wartungsprotokolle für industrielle Schuhausrüstung. Factory Maintenance Journal, Band 18, Ausgabe 3, 2023.